
fermer
Choisissez votre site
Mondial
Réseaux sociaux


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-17 Origine : Site


La réception d’un lot de terres rares de qualité inférieure présente des risques opérationnels énormes. Vous dépendez de profils chimiques cohérents pour la fabrication. Dans les domaines de haute technologie comme la fibre optique et la photonique, les traces d’impuretés provoquent des pertes optiques catastrophiques. Ils peuvent également déclencher une défaillance structurelle complète. La fenêtre d’inspection avant expédition est absolument essentielle. Une fois que les matériaux quittent les installations du fournisseur, les coûts de remise en état se multiplient rapidement. Vous devez détecter les erreurs avant que le mouvement du fret ne commence. Le retour de marchandises contaminées au-delà des frontières internationales demande du temps et des capitaux. Une inspection rigoureuse avant expédition résout ce problème. Cela repose sur la vérification des données d’analyse chimique, de la morphologie physique et de l’intégrité de l’emballage par rapport aux lignes de base convenues. Vous apprendrez exactement comment examiner les mesures de pureté. Nous explorerons la validation des propriétés physiques et l’examen de la documentation. Ce guide permet aux équipes d’approvisionnement d’appliquer des normes strictes de contrôle qualité. Vous pouvez arrêter les mauvais lots avant qu’ils ne montent à bord d’un navire.
Vous devez définir précisément les degrés de pureté avant d’autoriser tout envoi. Les acheteurs confondent souvent la terminologie commerciale. Un grade 3N indique une pureté de 99,9 %. Les fabricants utilisent généralement des matériaux 3N pour la pigmentation céramique de base. Les applications de haute technologie exigent des normes beaucoup plus strictes. Les amplificateurs à fibre optique et les lasers de précision nécessitent des degrés de pureté 4N (99,99 %) ou 5N (99,999 %). La pureté dicte directement le succès de votre application finale. L'utilisation d'un matériau 3N dans un cœur de fibre optique entraînera une atténuation massive du signal. Vous devez toujours confirmer exactement spécifications d'oxyde d'erbium de haute pureté par rapport à vos tolérances d'ingénierie internes.
Les oxydes totaux de terres rares (TREO) servent de mesure de base pour la qualité. Les acheteurs doivent également examiner les impuretés individuelles des oxydes de terres rares (REO). Les fournisseurs séparent l’erbium des lanthanides adjacents lors de l’extraction. Des éléments comme l'yttrium, le néodyme et l'holmium restent souvent des impuretés résiduelles. Le néodyme constitue une menace sérieuse pour les produits optiques. Il interfère directement avec les propriétés luminescentes uniques de l'erbium. Vous devez limiter les impuretés REO concurrentes à moins de 10 parties par million (ppm) pour les applications avancées.
Les oligo-éléments non REO détruisent les performances du produit plus rapidement que toute autre chose. Les métaux de transition comme le fer (Fe2O3), le cuivre (CuO) et le nickel (NiO) absorbent des longueurs d'onde lumineuses spécifiques. Les non-métaux comme la silice (SiO2) et l'oxyde de calcium (CaO) perturbent les structures du réseau cristallin. Vous devez exiger des comptes exacts en ppm ou en parties par milliard (ppb) pour ces éléments. Un acceptable Le lot d'oxyde d'erbium de haute pureté devrait limiter les métaux de transition à des niveaux ppm à un chiffre.
Les techniques analytiques conformes aux normes de l’industrie garantissent la validité de ces mesures. La fluorescence des rayons X (XRF) offre une résolution insuffisante pour la détection au niveau des traces. Vous devez rechercher les données de spectroscopie d’émission optique à plasma à couplage inductif (ICP-OES). La spectrométrie de masse à plasma à couplage inductif (ICP-MS) offre une sensibilité encore meilleure. La spectrométrie de masse à décharge luminescente (GDMS) représente la référence en matière d'analyse de traces à l'état solide. Votre documentation de test doit indiquer explicitement la méthode exacte utilisée.
Degrés de pureté conformes aux normes de l'industrie et méthodes de validation
| du degré de pureté | Pourcentage | Application principale | Méthode de test recommandée |
|---|---|---|---|
| 3N | 99,9% | Céramiques, pigments de verre | ICP-OES |
| 4N | 99,99% | Cristaux laser, phosphores | ICP-MS |
| 5N | 99,999% | Fibres Optiques, Dopage Silicium | GDMS |
Meilleure pratique : alignez toujours vos exigences de pureté sur vos besoins réels de fabrication. Une pureté excessive augmente les coûts inutilement, tandis qu'une sous-spécification garantit la défaillance du produit.
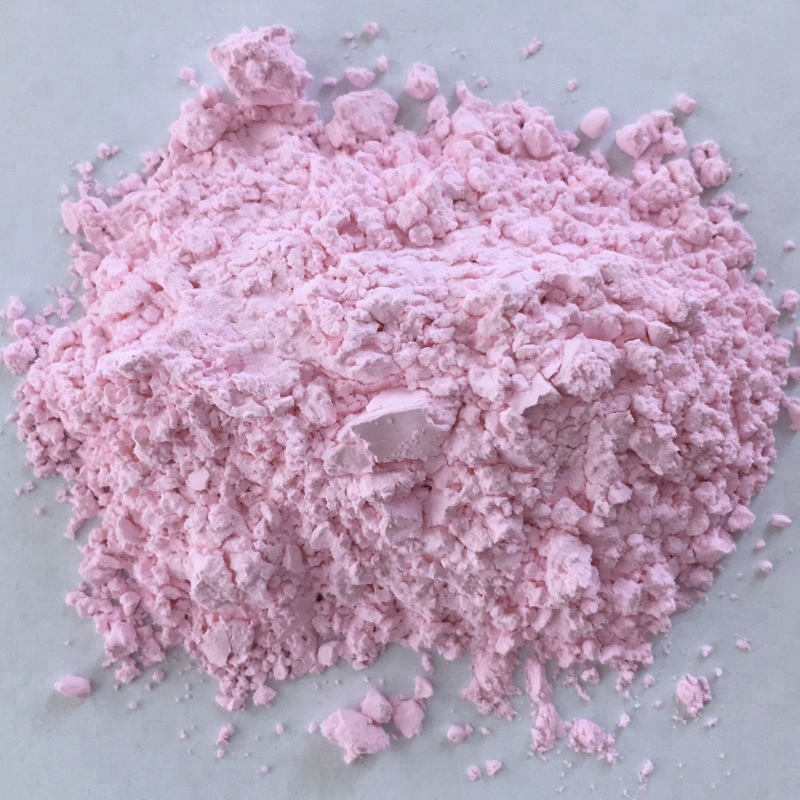
La pureté chimique ne résout que la moitié de l’équation. La cohérence des propriétés physiques garantit que le matériau se comporte de manière prévisible pendant la fabrication. Vous devez examiner les données de distribution granulométrique (PSD) avant d'approuver l'expédition. Des tailles de particules incohérentes entraînent des taux de fusion inégaux. Ils provoquent également de graves anomalies de dopage lors de la fabrication du verre.
Les équipes d’approvisionnement doivent vérifier trois indicateurs PSD spécifiques :
La morphologie et la surface spécifique jouent des rôles tout aussi essentiels. Nous mesurons la surface selon la méthode BET (Brunauer-Emmett-Teller). Les poudres à grande surface se dissolvent rapidement. Ils fonctionnent parfaitement pour des voies de synthèse chimique spécifiques. À l’inverse, les poudres denses et de faible surface fonctionnent mieux dans les revêtements par projection thermique. Vous devez vous assurer que la structure cristalline correspond à votre ligne de base établie. Des changements de phase mineurs peuvent ruiner un lot.
L'humidité constitue une menace constante. Les oxydes de terres rares agissent comme des éponges dans les environnements humides. Ils absorbent l'humidité de manière agressive. Nous mesurons cette vulnérabilité à l’aide de tests Loss on Ignition (LOI). Des pourcentages élevés de LOI indiquent une humidité excessive ou des carbonates piégés. Vous devez définir des attentes de base pour la lettre d’intention. Un seuil typique pour les qualités optiques est inférieur à 0,5 %. Une humidité élevée provoque un dégazage violent lors du traitement à haute température. Le dégazage brise les préformes en verre et détruit les moulages en céramique.
L’emballage constitue la dernière ligne de défense. Il protège les matériaux vierges contre la pénétration de l'humidité. Cela évite également une contamination croisée catastrophique pendant le transport. Une déchirure mineure dans un sac d’expédition introduit de l’humidité ambiante. L'humidité dégrade instantanément un lot parfaitement synthétisé. Vous devez traiter les protocoles d’emballage avec autant de rigueur que les spécifications chimiques.
Les fournisseurs doivent suivre des protocoles d’emballage standardisés. Un seul sac en plastique offre une protection insuffisante. Nous attendons des sacs sous vide à double couche et antistatiques. Le fournisseur doit placer ces sacs dans un confinement rigide. Les fûts en polyéthylène haute densité (PEHD) approuvés par l'ONU offrent une excellente résistance aux chocs. Les fûts en acier fonctionnent bien mais comportent des risques de rouille s’ils sont endommagés. Le PEHD élimine complètement ce problème.
Vous devez établir une politique de preuve visuelle obligatoire avant expédition. N’autorisez pas aveuglément la mainlevée du fret. Demandez des preuves multimédia montrant le processus final de palettisation.
Exigez les points de preuve visuelle suivants avant l’expédition :
Erreur courante : accepter des fûts mal emballés. Les vibrations pendant le transit océanique provoquent un déplacement important des poudres libres, ce qui peut faire éclater les joints internes. Assurez-vous que les sacs sont bien ajustés à l’intérieur des tambours externes.
Le Certificat d’Analyse représente le document le plus important de votre cycle d’approvisionnement. Un COA fiable fournit des données transparentes et traçables. Vous devez décomposer minutieusement son anatomie. La documentation appropriée inclut le numéro de lot spécifique. Il indique la date de production exacte et la date réelle du test. Il doit identifier l'équipement d'analyse spécifique utilisé. Enfin, cela nécessite une signature vérifiée du technicien principal du contrôle qualité.
Les acheteurs doivent s’entraîner à repérer instantanément les signaux d’alarme. La documentation générique signale un problème majeur. Si un COA ne dispose pas d’un identifiant spécifique au lot, rejetez l’envoi. Attention aux erreurs d'arrondi suspectes. Les équipements d’analyse produisent rarement des nombres parfaitement pairs. Le drapeau rouge le plus dangereux concerne les valeurs « typiques ». Les fournisseurs utilisent parfois des moyennes historiques au lieu d’effectuer de nouveaux tests. Vous avez besoin de valeurs testées « réelles » pour votre lot spécifique.
La validation par un tiers offre la stratégie ultime d’atténuation des risques. Ne libérez pas votre principale retenue financière sur la seule base des documents internes du fournisseur. Vous devez demander des échantillons conservés avant expédition. Le fournisseur expédie un petit échantillon scellé provenant exactement du même lot. Vous envoyez cet échantillon à un laboratoire d'essais indépendant. Des laboratoires indépendants fournissent des analyses chimiques et physiques impartiales. Une fois que les données indépendantes correspondent au COA du fournisseur, vous pouvez autoriser en toute sécurité l’expédition complète.
de la matrice d’examen du COA
| Champ de données | Indicateur vert (Acceptable) | Indicateur rouge (Rejet) |
|---|---|---|
| Traces d'impuretés | Valeurs ppm spécifiques (par exemple, Fe : 1,2 ppm) | Larges plages (par exemple, Fe < 10 ppm) |
| Date de l'examen | Dans les 14 jours suivant l'expédition | Anciens depuis plusieurs mois ou totalement disparus |
| Équipement de test | Explicitement nommé (par exemple, Agilent ICP-MS) | Termes vagues (par exemple, 'Testé en laboratoire') |
| Format des valeurs | Décimales exactes (par exemple, 99,998 %) | Chiffres « typiques » ou arrondis (par exemple, 99,9 %) |
La vérification technique repose en grande partie sur les capacités de votre partenaire de fabrication. La traçabilité et la conformité s'imposent comme principaux critères d'évaluation. Vous avez besoin d’un partenaire détenant des certifications ISO 9001 et ISO 14001 valides. Ces cadres garantissent une gestion cohérente de la qualité et une responsabilité environnementale. Si vous expédiez des produits dans l’Union européenne, la conformité REACH devient obligatoire. Demandez la documentation sur l’origine des matières premières. Des chaînes d’approvisionnement traçables évitent les perturbations causées par les restrictions géopolitiques à l’exportation.
Les capacités de personnalisation distinguent les fabricants haut de gamme des courtiers en produits chimiques de base. Les spécifications des catalogues disponibles dans le commerce répondent rarement aux besoins d’ingénierie avancés. Vous avez besoin d'un partenaire capable de formuler Oxyde d'erbium personnalisé de haute pureté . Ils doivent ajuster les profils PSD sur demande. Ils doivent offrir des ratios de dopants spécifiques adaptés à votre ligne de fabrication exacte. La flexibilité pendant la phase de formulation permet d'économiser un temps considérable de dépannage ultérieur.
L’alignement spécifique à l’application est crucial pour un approvisionnement fluide. Un fournisseur spécialisé dans les produits chimiques agricoles ne peut pas comprendre les exigences de la photonique. Vous avez besoin d'un expert en verre spécial oxyde d'erbium de haute pureté . Ils comprennent déjà pourquoi les limites concernant le fer et le cuivre restent si strictes. Ils anticipent des problèmes de dégazage. Un spécialiste Le fournisseur d'oxyde d'erbium de haute pureté conçoit de manière proactive des protocoles de qualité autour des problèmes précis de votre secteur.
Vous devez décrire clairement les prochaines étapes lorsque vous engagez un nouveau fournisseur. Commencez par lancer une petite commande pilote. Utilisez cette commande pilote pour tester leur processus d’inspection avant expédition. Établissez un accord formel d’assurance qualité (AQ) avant de signer des contrats importants. Enfin, structurez intelligemment vos modalités de paiement. Liez les paiements d’étape directement aux résultats réussis de l’inspection avant expédition. Retenez le paiement final jusqu'à ce que les données du laboratoire indépendant aient effacé le lot.
L’inspection avant expédition fonctionne comme un examen technique actif. Il ne s’agit jamais d’une démarche administrative passive. La détection précoce des impuretés chimiques et des incohérences physiques permet d’économiser des millions de dollars en production abandonnée. L’intégrité de l’emballage compte tout autant que la pureté élémentaire.
Gardez ces mesures à l’esprit pour votre prochain cycle d’approvisionnement :
S'aligner sur un fournisseur transparent et techniquement compétent réduit les frictions liées à l'assurance qualité avant expédition. Vous devriez mettre à jour vos listes de contrôle d’approvisionnement interne dès aujourd’hui. Initiez des dialogues techniques avec des fabricants spécialisés dès le début de votre processus d’achat.
R : Les applications optiques nécessitent des matériaux extrêmement secs. Le seuil d’humidité acceptable se situe généralement en dessous de 0,5 % de perte au feu (LOI). Vous testez cela en soumettant la poudre à des températures élevées (généralement autour de 1 000 °C) et en mesurant la perte de poids qui en résulte. L'excès d'humidité provoque de violents dégazages et des défauts structurels lors de la fusion du verre à haute température.
R : Non, vous ne devez pas vous fier uniquement à la documentation interne lors de l’établissement d’une nouvelle chaîne d’approvisionnement. Nous vous recommandons d'utiliser des tests tiers indépendants pour les 3 à 5 premiers lots d'une nouvelle relation fournisseur. Cette stratégie atténue les risques et vérifie l'exactitude de l'équipement de test interne du fournisseur.
R : Une phase de test standard avant expédition prend généralement 5 à 10 jours ouvrables. Cette fenêtre permet les analyses chimiques standard (ICP-OES) et les contrôles de propriétés physiques. Si votre application nécessite une analyse GDMS personnalisée ultra-trace, les tests peuvent prendre jusqu'à 15 jours ouvrables en raison de la disponibilité d'équipements spécialisés.
R : Les qualités standard fournissent une base de pureté disponible dans le commerce (par exemple, 4N ou 99,99 %) avec des tailles de particules généralisées. Les spécifications conçues sur mesure modifient les caractéristiques physiques et chimiques. Une commande personnalisée peut demander une morphologie de particule spécifique, une surface spécifique adaptée ou des limites spécifiques ultra-faibles de métaux de transition conçues strictement pour les applications spécialisées de dopage laser.


