
fermer
Choisissez votre site
Mondial
Réseaux sociaux


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-25 Origine : Site


La conversion d’un précurseur en un oxyde haute performance est rarement une opération plug-and-play. Dans les applications commerciales, de la planarisation chimico-mécanique (CMP) à la catalyse automobile, les performances de la poudre finale sont fondamentalement liées à la manière dont son précurseur est traité. Bien que les données théoriques fournissent une base de référence, les variables pratiques de calcination faussent fortement le rendement réel en oxyde et la morphologie des particules. Les environnements industriels introduisent constamment des taux de rampe inégaux, des conditions atmosphériques dynamiques et des tailles de lots variables. Ces changements opérationnels ruinent souvent les indicateurs de performances attendus. Ils perturbent complètement l’intégration en aval. La mise à l’échelle réussie de ce processus thermique nécessite une interprétation rigoureuse des données thermogravimétriques. Cela nécessite un contrôle strict des paramètres thermiques à chaque étape de chauffage. Vous devez également créer un cadre clair pour évaluer les fournisseurs sur la base d’une cohérence vérifiable des lots. Ce guide détaille exactement comment interpréter ces mesures de conversion critiques. Il fournit des stratégies concrètes pour garantir les propriétés optimales des matériaux et stabiliser votre ligne de production.
Dépendance au précurseur : Les caractéristiques finales de l'oxyde de cérium (surface, cristallinité, morphologie) sont directement héritées de la pureté physique et chimique du précurseur de l'oxalate de cérium.
Interprétation des données : le rendement pratique en oxyde oscille généralement autour de 48 à 50 % pour les oxalates hydratés ; L'évaluation des courbes TGA/DSC (analyse thermogravimétrique/calorimétrie différentielle à balayage) est essentielle pour cartographier les fenêtres de décomposition.
Risques d'augmentation : la calcination industrielle introduit des gradients thermiques inégaux, augmentant le risque de frittage et d'agglomération prématurés par rapport à la conversion hydrothermale à l'échelle du laboratoire.
Évaluation des fournisseurs : la présélection des fournisseurs nécessite d'aller au-delà des allégations de pureté théorique et d'exiger des données sur la distribution granulométrique (PSD) et les traces d'impuretés spécifiques au lot.
Les opérateurs reprochent souvent aux équipements de calcination les performances finales incohérentes de la poudre. De mauvais taux de polissage ou une capacité de stockage catalytique inférieure de l’oxygène proviennent généralement d’une variation des précurseurs. Les ingénieurs passent souvent des semaines à ajuster les températures des fours. Ils essaient de résoudre les problèmes d’agglomération. En réalité, la cause profonde réside dans la matière première entrante. L’obtention d’une morphologie des particules prévisible et reproductible est le critère de réussite ultime. Vous ne pouvez pas réparer une poudre chimiquement incohérente par le seul traitement thermique.
Comparé à d'autres Oxalates ou carbonates de terres rares, ce précurseur spécifique offre des avantages de transformation distincts. L'oxalate de cérium génère de l'oxyde de cérium hautement réactif et à grande surface. Il forme de manière prévisible des facettes cristallines actives spécifiques lors de la décomposition thermique. Ces orientations de réseau spécifiques permettent d'obtenir des performances élevées dans les convertisseurs catalytiques. Ils garantissent également des surfaces sans rayures dans les applications de polissage de semi-conducteurs. Le choix de cette matière première optimisée garantit un avantage concurrentiel distinct.
Les précurseurs de moindre qualité exigent des compensations opérationnelles sévères. Vous aurez besoin de températures de calcination nettement plus élevées pour forcer la conversion. Alternativement, vous devez utiliser des temps de broyage post-calcination beaucoup plus longs pour briser les amas de particules dures. Ces mesures agressives font grimper les coûts énergétiques des installations. Ils prolongent inutilement les cycles de production. Commencer avec un précurseur optimisé évite ces corrections coûteuses en aval. Il rationalise l’ensemble du flux de production de fabrication en vrac.
Il existe deux voies principales pour convertir les précurseurs en oxydes fonctionnels. Nous devons évaluer ces méthodes en fonction de leur évolutivité et de leur contrôle morphologique. La norme industrielle pour la production en vrac reste la décomposition thermique, communément appelée calcination. Les installations s'appuient sur un profilage de température programmé dans des fours à moufle ou rotatifs. Alternativement, la conversion hydrothermale offre une voie en phase liquide à plus basse température. Les ingénieurs choisissent cette méthode lorsqu’ils ont besoin de formes de nanoparticules ultra fines et hautement spécifiques. Les exemples incluent les nanorodes ou les nanocubes de précision.
Nous évaluons ces cadres selon des dimensions opérationnelles spécifiques :
Efficacité énergétique : le traitement hydrothermal fonctionne à des températures plus basses mais nécessite des récipients coûteux à haute pression. La calcination thermique nécessite une chaleur intense, atteignant souvent 500°C à 800°C. Cependant, les opérateurs peuvent facilement alimenter en continu des matériaux dans des fours rotatifs massifs.
Contrôle de la morphologie : les méthodes hydrothermales forcent les atomes à former des nanostructures strictes et uniformes. La calcination thermique produit une distribution granulométrique plus large. Nous pouvons toujours contrôler la densité apparente et la porosité du l'oxyde de cérium en ajustant le taux de rampe thermique.
Capacité de débit : La calcination prend en charge des centaines de kilogrammes par heure. La synthèse hydrothermale reste strictement limitée au traitement de petits lots.
Tableau de comparaison des cadres de conversion
Métrique d'évaluation |
Calcination thermique |
Synthèse hydrothermale |
|---|---|---|
Température standard |
500°C – 800°C |
120°C – 250°C |
Exigences de pression |
Pression atmosphérique ambiante |
Haute pression (Autoclave) |
Sortie granulométrique |
Plage du micron au submicron |
Uniformité stricte à l’échelle nanométrique |
Viabilité commerciale |
Excellent pour une alimentation continue |
Limité aux lots spécialisés |
Alors que le traitement hydrothermique produit une uniformité supérieure à l’échelle nanométrique, la calcination thermique standard reste dominante. Nous supposons qu’il s’agit de la voie la plus commercialement viable pour plus de 90 % des applications industrielles. Il vous suffit d'interpréter correctement les données de conversion pour maximiser leur potentiel.
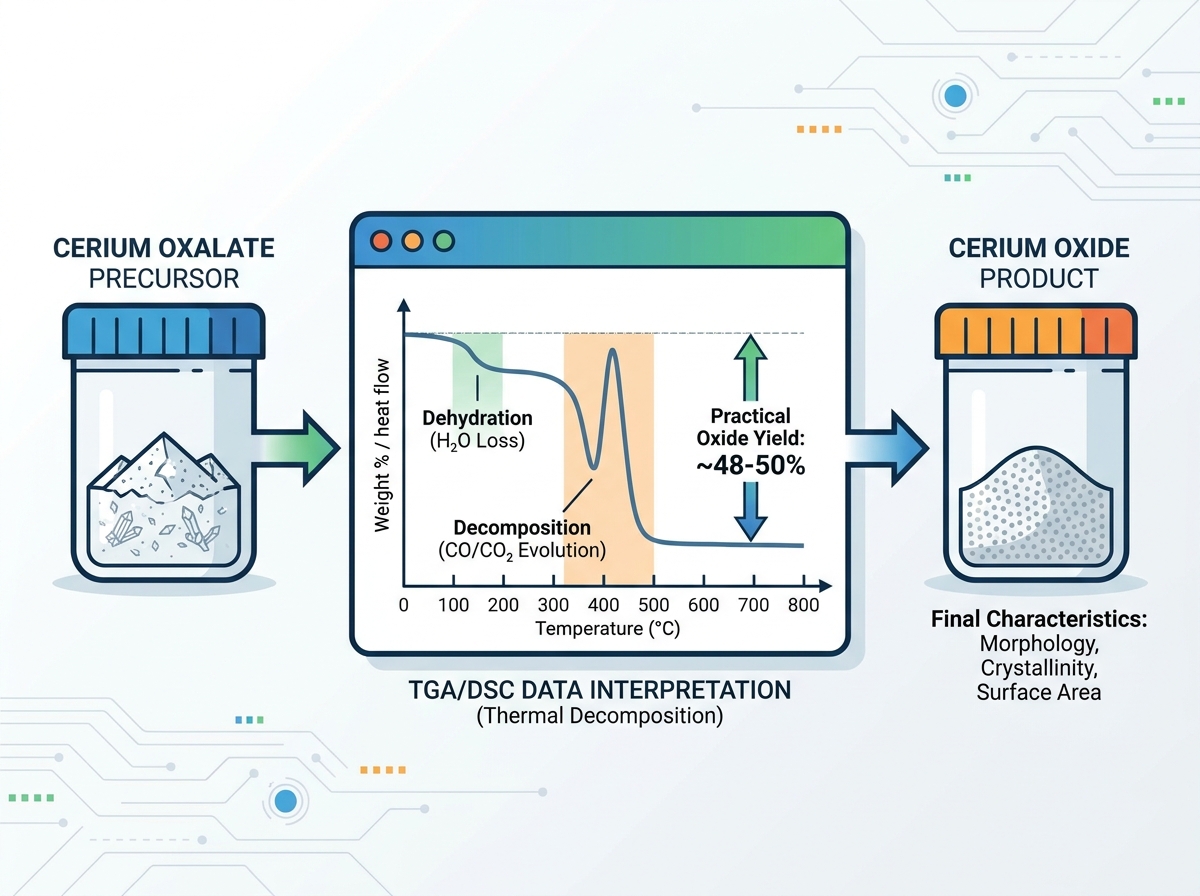
Comprendre les mesures thermiques garantit une conversion réussie des matériaux. Nous nous appuyons fortement sur les courbes TGA (Thermogravimetric Analysis) et DSC (Differential Scanning Calorimetry). Ces graphiques montrent exactement comment le précurseur se dégrade sous l’effet de la chaleur. La première étape cruciale est la phase de déshydratation. Cela se produit généralement en dessous de 200°C. La perte de poids dans cette bande de température spécifique indique l’élimination des hydrates d’eau liés. La phase de décomposition proprement dite se produit entre 300°C et 450°C. Ici, vous observerez des pics endothermiques et exothermiques nets. Ces pics signalent l’évolution rapide des gaz CO et CO2 à mesure que le squelette moléculaire se brise.
Le rendement théorique d’une molécule décahydratée parfaite est mathématiquement prévisible. La conversion stœchiométrique suit des bilans de masse stricts basés sur les poids atomiques. Cependant, le rendement pratique réel varie considérablement dans l’usine. L'humidité résiduelle de la surface et les traces d'impuretés environnementales modifient la rétention de masse finale. En règle générale, le rendement pratique en oxyde oscille entre 48 % et 50 % pour les lots hydratés standards. Si vous constatez des rendements nettement en dehors de cette plage, vous avez probablement du carbone non calciné ou une humidité excessive.
Vous avez besoin d’une approche d’évaluation fondée sur des preuves pour chaque expédition. Ne vous fiez pas aux fiches techniques généralisées des produits. Ils représentent des conditions idéalisées de laboratoire, et non votre fût de matériel spécifique. Lisez attentivement le certificat d'analyse (CoA) d'un fournisseur. Comparez la teneur en humidité indiquée aux valeurs de référence théoriques. Les acheteurs doivent exiger des courbes TGA spécifiques au lot. Cela garantit que vous mappez les fenêtres de décomposition exactes pour votre matériel entrant. L'ajustement des paramètres de votre four en fonction de ces courbes spécifiques évite des cycles de production désastreux.
Le succès du laboratoire ne garantit pas automatiquement le succès de la fabrication en masse. Les environnements industriels présentent de graves risques de mise en œuvre physique. À mesure que la taille des lots augmente dans les grands fours rotatifs, un mauvais transfert de masse thermique se produit. Les couches externes du lit de poudre chauffent beaucoup plus rapidement que le noyau. Cela provoque une grave surchauffe localisée. Le matériau subit un frittage prématuré. Il forme des agglomérats durs et incassables. Ces dommages thermiques détruisent la surface vitale du BET, rendant la poudre inutile pour les applications de haute précision.
Un autre risque courant de mise en œuvre est la calcination incomplète. Les responsables de la production précipitent souvent la montée en température pour augmenter le débit horaire. Ce chauffage agressif emprisonne le carbone résiduel à l’intérieur du réseau cristallin. Le carbone piégé dégrade fortement les performances catalytiques finales de la poudre. Il provoque également de graves défauts de grattage lors des opérations de polissage. Des profils de chauffage minutieux et échelonnés évitent ces conséquences catastrophiques.
Vous devez prescrire des techniques de caractérisation spécifiques pour vérifier la qualité finale du matériau :
XRD (X-Ray Diffraction) : utilisez cette technique pour vérifier la pureté absolue de la phase. Cela confirme également la taille des cristallites internes via l'équation de Scherrer. Vous pouvez détecter immédiatement toute phase secondaire indésirable.
BET (Brunauer-Emmett-Teller) : rendre obligatoire ce test d'adsorption d'azote pour mesurer avec précision la surface spécifique. Assurez-vous que le numéro final correspond strictement aux exigences de votre candidature.
SEM/TEM (microscopie électronique) : déployez une microscopie avancée pour vérifier visuellement la forme des particules. Il révèle également la gravité de l'agglomération. Vous pouvez voir exactement comment les grains individuels ont fusionné lors de la calcination.
Obtenir le bon précurseur nécessite une stratégie d’approvisionnement stricte. Les dimensions d’approvisionnement doivent inclure une traçabilité approfondie. Assurer un approvisionnement éthique et cohérent en éléments bruts avant qu’ils ne subissent une précipitation. Les organismes de réglementation exigent de plus en plus des chaînes d’approvisionnement transparentes. La conformité environnementale est tout aussi essentielle. Évaluez la manière dont le fournisseur gère les dégagements gazeux de NOx et de COx. La décomposition thermique à grande échelle produit intrinsèquement ces émissions toxiques. Le fournisseur que vous avez choisi doit utiliser des technologies de nettoyage robustes pour rester conforme.
Appliquez une logique de présélection stricte à votre pool de fournisseurs. Évitez les vendeurs vendant des précurseurs de base et universelles. Donnez la priorité aux fournisseurs qui personnalisent les conditions initiales de précipitations. Ils ajustent le pH, la température et les vitesses d'agitation lors de la synthèse chimique. Cette personnalisation leur permet de concevoir le précurseur pour répondre exactement à votre densité apparente requise. Il resserre également la distribution granulométrique finale (PSD) avant même d'appliquer de la chaleur.
Prenez des mesures claires pour la prochaine étape avant de signer des contrats importants. Demandez des échantillons à l’échelle pilote allant de 1 kg à 5 kg. Réalisez des essais internes intensifs de TGA et de calcination. Validez les métriques de conversion de manière indépendante. Mesurez la surface BET finale et évaluez les données XRD. Vous devez confirmer ces propriétés physiques avant de vous engager sur un tonnage à l'échelle commerciale.
La transition d’un précurseur brut en poudre de qualité commerciale repose entièrement sur le contrôle thermodynamique et l’intégrité du précurseur.
Une mauvaise lecture des données de rendement ou une sous-estimation de la dynamique thermique de mise à l’échelle aura un impact direct sur vos résultats opérationnels.
Alignez étroitement votre stratégie d’approvisionnement sur vos données de caractérisation internes.
Exigez des profils de décomposition thermique spécifiques aux lots de vos fournisseurs de précurseurs pour garantir une fabrication prévisible.
Contactez notre équipe d’ingénierie des matériaux dès aujourd’hui pour demander des échantillons de CoA. Nous pouvons discuter de profils de calcination personnalisés adaptés spécifiquement aux exigences uniques de votre application.
R : Le rendement pratique standard oscille généralement entre 48 % et 50 % de rétention de masse. Ce pourcentage dépend fortement du degré exact d’hydratation. Les traces d'impuretés et l'humidité résiduelle de la surface peuvent également modifier légèrement ce rendement attendu lors du traitement en vrac.
R : Ils partagent une relation inverse directe. Des températures de calcination plus élevées conduisent généralement à une croissance plus importante des cristallites. Cet excès d’énergie thermique provoque un frittage prématuré, qui effondre les pores internes et réduit considérablement la surface BET finale de la poudre résultante.
R : Ces précurseurs présentent des températures de décomposition et des profils de dégagement gazeux distincts. Les oxalates se décomposent généralement à des températures plus basses, produisant un réseau réactif très poreux. Les carbonates nécessitent une manipulation thermique différente et produisent des morphologies de particules distinctes adaptées à des applications commerciales finales totalement différentes.
R : Vous devez maintenir un contrôle précis du taux de rampe pour éviter les pics exothermiques soudains. L'utilisation de la calcination rotative garantit un mouvement continu des matériaux et une répartition uniforme de la chaleur. La mise en œuvre de stratégies de broyage post-calcination ciblées aide également à décomposer les agglomérats mous mineurs qui se forment.


